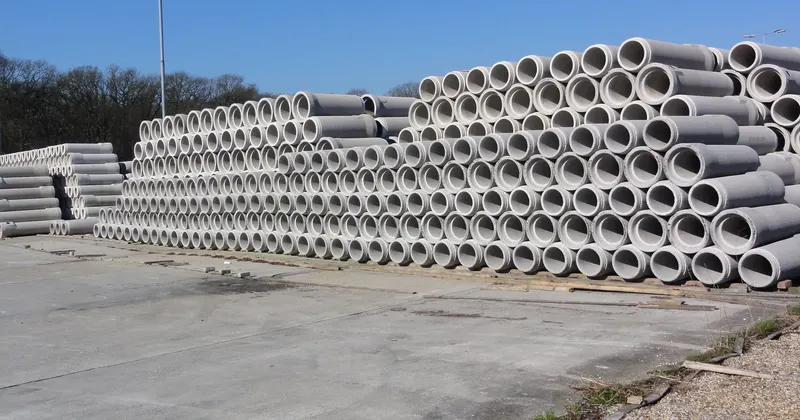
En una planta de hormigón preparado, lo que se fabrica sale por la puerta en el mismo momento. En una fábrica de prefabricados no: las piezas se fabrican, curan, esperan en la campa y se cargan días o semanas después. Eso abre dos frentes que el hormigón preparado no tiene: el stock de producto terminado y la trazabilidad entre la pieza y el hormigón con que se hizo. Esta guía repasa cómo organizar ambos sin perder el control del coste.
Lo que distingue a un prefabricado del hormigón preparado
- El producto es la pieza, no el metro cúbico. Pero el coste sigue empezando por el hormigón, el acero y los accesorios de cada pieza.
- Hay tiempo entre fabricar y vender: curado, desmoldeo, acopio. El stock de producto terminado inmoviliza dinero y espacio.
- Los moldes marcan la capacidad: cuántas piezas puedes sacar al día depende de los moldes y de su ciclo.
- La trazabilidad dura más: una pieza fabricada hoy puede montarse dentro de un mes, y si aparece un problema hay que saber de qué amasada salió.
Planificar la producción
Una planificación útil parte de tres listas:
- Pedidos pendientes, con referencia de pieza, cantidad y fecha de entrega.
- Stock disponible de esas referencias, descontando lo ya reservado para otros pedidos.
- Capacidad de moldes: qué molde fabrica cada referencia y cada cuánto queda libre.
Con eso, lo que hay que fabricar es la diferencia entre lo pedido y lo disponible, ajustada a los moldes. Fabricar contra stock tiene sentido en referencias de mucha rotación; en piezas a medida, conviene fabricar contra pedido para no llenar la campa de piezas que quizá no se vendan.
Ten en cuenta también el tiempo de curado y desmoldeo de cada referencia. Una pieza no está disponible cuando sale del molde, sino cuando alcanza la resistencia necesaria para manipularla y transportarla. Si la planificación no lo recoge, se prometen fechas de entrega imposibles o se cargan piezas antes de tiempo. Lo más práctico es fijar para cada referencia un plazo mínimo entre fabricación y carga, y que el stock no la cuente como disponible hasta que se cumpla.
Consumos por pieza: el escandallo
Para cada referencia conviene tener una ficha con lo que lleva:
| Componente | Unidad | Qué controlar |
|---|---|---|
| Hormigón | m³ por pieza y fórmula | Que la fórmula sea la del proyecto y el volumen el real del molde |
| Acero | kg por pieza | Diámetros y tipo de acero |
| Accesorios | unidades | Anclajes, insertos, separadores |
| Mano de obra y molde | tiempo por pieza | Ciclo real frente al previsto |
El hormigón de cada pieza tiene un coste que depende de su fórmula, y esa fórmula cambia de precio con cada compra de cemento, áridos y aditivos. Si el escandallo se calcula una vez y no se actualiza, el precio de venta se va alejando del coste real.
Compara de vez en cuando el consumo teórico con el real. Por ejemplo, si el escandallo dice que una referencia lleva un volumen de hormigón y en un mes has fabricado cien piezas, el hormigón amasado para esa referencia debería rondar cien veces ese volumen. Si sale bastante más, hay moldes que se llenan de más, sobrantes que se tiran o piezas rotas que no se han registrado.
El stock: materias primas y producto terminado
En prefabricados conviven dos stocks que hay que cuadrar por separado:
- Materias primas: cemento, áridos, aditivos, acero y accesorios. Se cuadran comparando entradas con consumos, igual que en una planta de hormigón preparado.
- Producto terminado: piezas por referencia, con su fecha de fabricación y su estado. Es útil distinguir al menos «en curado», «disponible», «reservado» y «defectuoso».
Para el inventario físico, recorre la campa por zonas y cuenta por referencia. Las diferencias entre el inventario y el teórico pueden deberse a piezas rotas en la manipulación, piezas defectuosas no dadas de baja y cargas que salieron sin registrar.
Calidad y trazabilidad
El Código Estructural (Real Decreto 470/2021) dedica el artículo 54 a los elementos prefabricados y el 62 a su control. Hay dos puntos que afectan directamente a la organización del stock:
- En el control del hormigón, cuando se fabrica para prefabricados la toma de muestras se hace en el punto de vertido de la instalación de prefabricación (apartado 57.2). Si apuntas en cada lote de piezas de qué amasadas salió, puedes relacionar cada pieza con sus roturas.
- La hoja de suministro de los elementos prefabricados tiene un contenido mínimo en el apartado 2.10 del Anejo 4: identificación del suministrador, número de la declaración de prestaciones cuando proceda el marcado CE, número de serie de la hoja, nombre de la instalación, peticionario, fecha y hora de entrega, designación y cantidad de los elementos, distintivo de calidad si lo hay y lugar de suministro.
Al terminar el suministro a una obra, el constructor entrega a la dirección facultativa un certificado de los elementos prefabricados elaborado por el suministrador (artículo 62). Con el stock bien llevado, ese certificado sale de los albaranes; sin él, hay que reconstruirlo a mano.
Indicadores que conviene revisar
- Piezas fabricadas frente a planificadas, por semana.
- Piezas defectuosas o rotas, por referencia y por causa.
- Antigüedad del stock de producto terminado.
- Diferencia entre el consumo teórico y el real de hormigón y acero.
- Coste real por pieza frente al precio de venta.
Gesthorm en una fábrica de prefabricados
Gesthorm es un ERP específico para la fabricación de hormigón, cantera y prefabricados, con su parte de materiales. Lleva los proveedores de materia prima, los pedidos, los albaranes y las facturas de entrada, y el stock de cada materia prima en cada planta, valorado, con el balance de masas entre lo que entra y lo que se consume. Las fórmulas de hormigón se guardan con su composición y su coste por metro cúbico, actualizado con cada compra.
Además, Gesthorm está abierto a adaptarse a las particularidades de cada empresa, algo a tener en cuenta en un sector donde cada fábrica trabaja de una manera. Mira balance de masas y stock y todo lo que hace Gesthorm.